检测范围
- 磁性法:依据GB/T 4956标准,测量磁性基体上非磁性涂层的厚度。
- 涡流法:依据GB/T 4957标准,测量非磁性基体上非导电涂层的厚度。
- 拉伸试验法:依据GB/T 8642标准,采用对偶试样拉伸测定涂层结合强度。
- 压痕法:依据GB/T 9790标准,采用维氏或努氏压头测定涂层显微硬度。
- 称重法:依据GB/T 11374标准,通过测量喷涂前后质量差计算涂层厚度。
- 图像分析法:依据GB/T 34899标准,利用金相照片统计分析涂层孔隙率。
- 电化学阻抗谱法:通过交流阻抗测试评估涂层耐腐蚀性能与界面失效机制。
- 中性盐雾试验法:依据GB/T 10125标准,模拟海洋大气环境评价涂层耐蚀性。
- X射线衍射分析法:依据相关标准对涂层物相组成进行定性与定量分析。
- 销盘磨损试验法:依据GB/T 12444标准,测定涂层在滑动摩擦条件下的磨损率。
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | GB/T 19352-2025 | 热喷涂 热喷涂涂层制造商质量要求 | (CN-GB)国家标准 | 2025-10-31 | A29材料防护 | 25.220.20表面处理 |
| 2 | GB/T 37421-2019 | 热喷涂 热喷涂涂层的表征和试验 | (CN-GB)国家标准 | 2019-05-10 | A29材料防护 | 25.220.20表面处理 |
| 3 | GB/T 46600-2025 | 热喷涂 热喷涂涂层 图纸上的符号表示 | (CN-GB)国家标准 | 2025-10-31 | A29材料防护 | 01.080.30机械工程和建筑制图、图表、设计图、地图和相关的技术产品文件用图形符号 |
| 4 | GB/T 43100-2023 | 热喷涂 热喷涂涂层的后处理和精加工 | (CN-GB)国家标准 | 2023-09-07 | A29材料防护 | 25.220.20表面处理 |
| 5 | GB/T 19823-2020 | 热喷涂 工程零件热喷涂涂层的应用步骤 | (CN-GB)国家标准 | 2020-06-02 | A29材料防护 | 25.220.20表面处理 |
| 6 | GB/T 46601-2025 | 热喷涂 采用横向划痕试验评估热喷涂陶瓷涂层的结合力和内聚力 | (CN-GB)国家标准 | 2025-10-31 | A29材料防护 | 25.220.20表面处理 |
| 7 | GB/Z 45463-2025 | 热喷涂涂层孔隙率的测定 | (CN-GB)国家标准 | 2025-03-28 | A29材料防护 | 25.220.20表面处理 |
| 8 | GB/T 18681-2002 | 热喷涂 低压等离子喷涂 镍-钴-铬-铝-钇-钽合金涂层 | (CN-GB)国家标准 | 2002-03-10 | A29材料防护 | 25.220.20表面处理 |
| 9 | JB/T 10580-2006 | 热喷涂涂层命名方法 | (CN-JB)行业标准-机械 | 2006-07-27 | A29材料防护 | 25.220.20表面处理 |
| 10 | YS/T 542-2025 | 金属热喷涂层抗拉强度测定方法 | (CN-YS)行业标准-有色金属 | 2025-04-10 | H21金属物理性能试验方法 | 77.160粉末冶金 |
| 11 | YS/T 550-2025 | 金属热喷涂层剪切强度测定方法 | (CN-YS)行业标准-有色金属 | 2025-04-10 | H21金属物理性能试验方法 | 77.160粉末冶金 |
| 12 | YS/T 542-2006 | 热喷涂层抗拉强度的测定 | (CN-YS)行业标准-有色金属 | 2006-07-27 | H23金属工艺性能试验方法 | 77.040.10金属材料机械试验 |
| 13 | HB 7269-1996 | 热喷涂热障涂层质量检验 | (CN-HB)行业标准-航空 | 1996-09-13 | A29材料防护 | 25.220表面处理和镀涂 |
| 14 | DIN EN 17001:2018-10 | Thermal spraying - Components with thermally sprayed coatings - Coating specification | (DE-DIN)德国标准化学会 | 2018-10-01 | ||
| 15 | JB/T 7703-1995 | 热喷涂陶瓷涂层技术条件 | (CN-JB)行业标准-机械 | 1995-06-20 | A29材料防护 | 25.220表面处理和镀涂 |
| 16 | YS/T 550-2006 | 金属热喷涂层剪切强度的测定 | (CN-YS)行业标准-有色金属 | 2006-07-27 | H23金属工艺性能试验方法 | 25.220.40金属镀层 |
| 17 | GB/T 19823-2005 | 热喷涂 工程零件热喷涂涂层的应用步骤 | (CN-GB)国家标准 | 2005-06-23 | A29材料防护 | 25.220.20表面处理 |
| 18 | DIN EN 17002:2018-10 | Thermal spraying - Components with thermally sprayed coatings - Thermal spray procedure specification | (DE-DIN)德国标准化学会 | 2018-10-01 | ||
| 19 | HB 6738-1993 | 热喷涂耐磨涂层质量检验 | (CN-HB)行业标准-航空 | 1993-11-05 | A29材料防护 | 25.220表面处理和镀涂 |
| 20 | HB 7236-1995 | 热喷涂封严涂层质量检验 | (CN-HB)行业标准-航空 | V16热加工工艺 |
检测信息
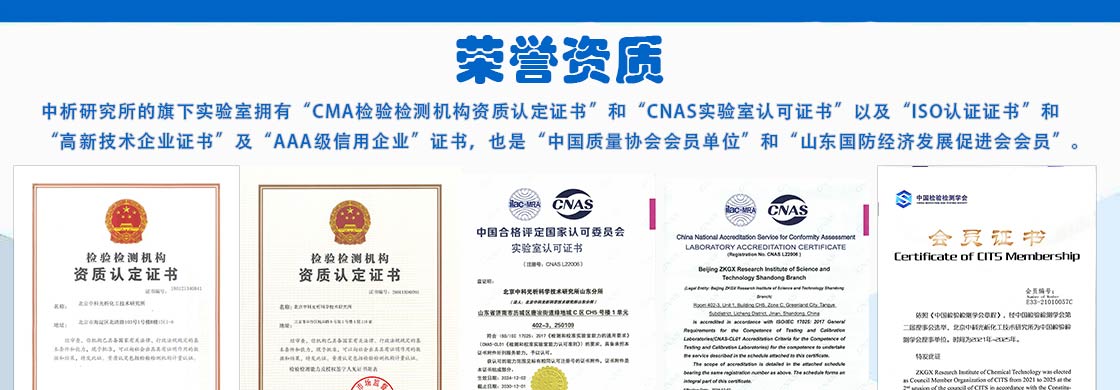
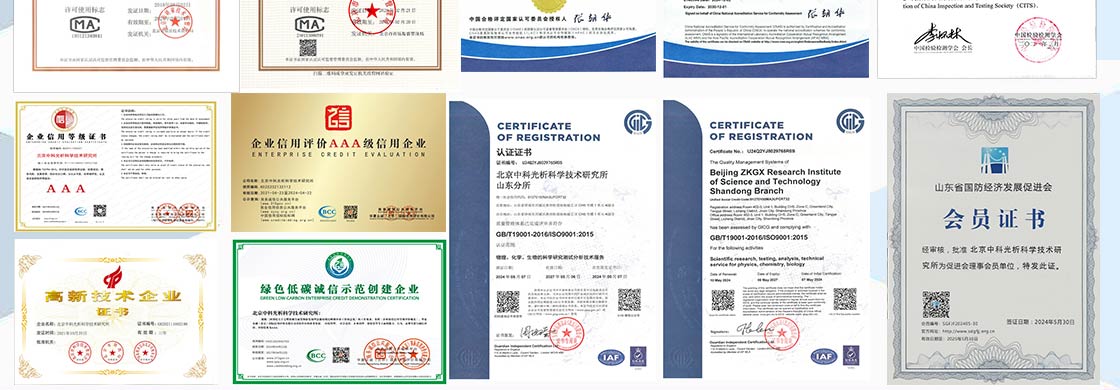
热喷涂层是通过火焰喷涂、电弧喷涂、等离子喷涂或超音速喷涂等工艺,将熔融或半熔融状态的金属、合金、陶瓷或复合材料颗粒高速喷射到基体表面,形成具有特定功能的表面覆盖层。该涂层技术广泛应用于航空航天发动机部件、燃气轮机叶片、石油钻探工具、汽车零部件及医疗植入体等领域,主要发挥耐磨、耐腐蚀、耐高温、热障及绝缘等防护作用。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,可对热喷涂层的结合质量、厚度均匀性、孔隙特征及化学成分进行系统化检测分析,为涂层工艺优化和产品质量控制提供数据支撑。
常见问题
热喷涂层检测过程中,涂层与基体的结合强度是很受关注的指标之一。若结合强度不足,涂层在服役过程中极易发生剥离,导致基体直接暴露于恶劣环境中而失效。结合强度偏低通常与基体表面预处理不当、喷涂参数设置不合理或涂层材料与基体热膨胀系数不匹配有关。
孔隙率检测是热障涂层和耐腐蚀涂层的关键质量控制环节。过高的孔隙率会降低涂层的隔热效果,并为腐蚀介质提供渗透通道,加速基体腐蚀;而某些可磨耗封严涂层则需要控制适当的孔隙率以获得特定的可刮削性能。
涂层厚度均匀性直接影响产品的装配精度与服役寿命。厚度过薄可能无法达到预期的防护效果,厚度过厚则易产生较大的残余应力,增加涂层开裂和剥落的风险。检测时需依据相关标准对有效表面进行多点测量,确保厚度偏差在允许范围内。
总结
热喷涂层检测是保障涂层产品质量与工程应用可靠性的重要手段。通过对涂层厚度、结合强度、孔隙率、硬度、耐磨性及耐腐蚀性等关键指标的系统性检测,可以有效识别涂层制备过程中的工艺缺陷,为涂层材料选择、工艺参数优化及服役寿命预测提供科学依据。检测机构应严格遵循国家标准及行业规范,确保检测数据的准确性与可追溯性,为航空航天、能源电力、石油化工等领域的关键部件表面防护提供坚实的技术支撑。
相关检测
检测资质(部分)