检测项目(部分)
- 铅含量:测定主量元素铅的质量百分比,判定合金牌号是否符合标准规定。
- 锡含量:测定主量元素锡的质量百分比,直接影响合金的熔点及焊接性能。
- 锑含量:作为杂质或添加元素监控,过高含量会导致合金脆性增加。
- 铋含量:微量铋可降低熔点,需控制在合理范围以避免加工性能恶化。
- 铜含量:检测杂质铜的残留量,过高会影响合金的流动性与焊接点强度。
- 铁含量:监控杂质铁元素,铁元素超标会增大合金熔渣量并影响表面质量。
- 锌含量:严格控制杂质锌含量,锌超标会导致焊接时产生气孔和氧化。
- 铝含量:检测有害杂质铝,铝含量过高会严重降低合金的润湿性。
- 砷含量:监控有毒有害元素砷,确保产品符合环保及职业健康安全要求。
- 镉含量:检测RoHS指令限制物质,判定产品是否满足电子电气环保要求。
- 银含量:测定添加元素银的含量,银可显著提高合金的导电性和抗蠕变性能。
- 镍含量:监控微量镍元素,镍的存在可能影响合金的耐腐蚀性能。
- 硫含量:检测非金属杂质硫,硫超标会导致合金在铸造时产生热脆性。
- 磷含量:监控脱氧剂残留磷含量,磷过高会降低合金的塑性。
- 熔点:测定合金开始熔化及完全熔化的温度区间,指导焊接工艺参数设定。
- 密度:通过密度测定间接验证合金成分比例是否在理论值允许偏差范围内。
- 抗拉强度:评估合金材料在拉力作用下抵抗断裂的很大能力。
- 延伸率:测定材料断裂后的伸长量,反映铅锡合金的塑性变形能力。
- 硬度:采用维氏或布氏硬度计测试,反映材料表面抵抗局部塑性变形的能力。
- 导电率:测定合金的导电性能,对于电子连接用焊料具有重要参考价值。
- 扩展率:评价焊料在基材表面的铺展能力,直接反映焊接工艺性能优劣。
- 润湿力:测量熔融焊料对母材的润湿能力,量化评估焊接可靠性。
铅锡合金检测仪器(部分)
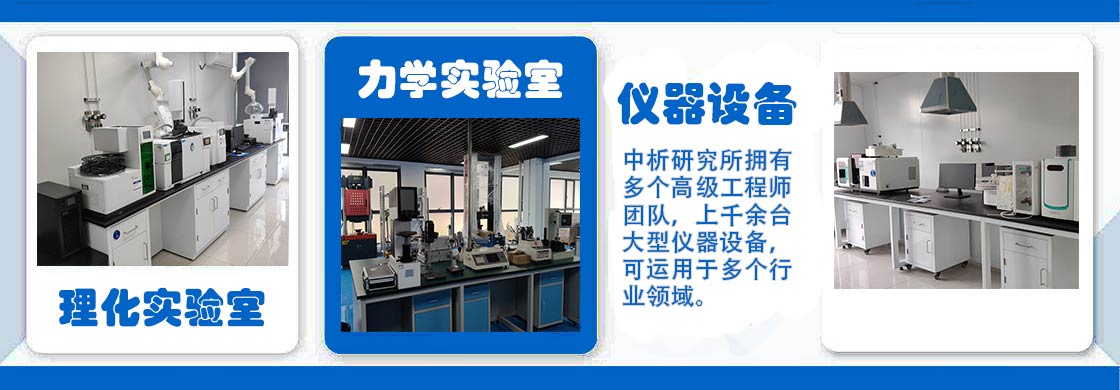
- 电感耦合等离子体发射光谱仪(ICP-OES)
- 原子吸收分光光度计(AAS)
- X射线荧光光谱仪(XRF)
- 直读光谱仪
- 电子材料试验机
- 布氏硬度计
- 维氏硬度计
- 差热分析仪(DTA)
- 示差扫描量热仪(DSC)
- 金相显微镜
- 扫描电子显微镜(SEM)
- 电导率测试仪
检测范围(部分)
- 电子焊料用铅锡合金
- 轴承用铅锡合金
- 保险丝用铅锡合金
- 蓄电池板栅用铅锡合金
- 电缆护套用铅锡合金
- 印刷活字用铅锡合金
- 低温封接用铅锡合金
- 散热器芯用铅锡合金
- 射线屏蔽用铅锡合金
- 镀层用铅锡合金
- 钎焊料用铅锡合金
- 模具铸造用铅锡合金
- 易熔合金制品
- 消防喷淋头用铅锡合金
- 热熔断体用铅锡合金
- 压铸用铅锡合金
- 核电屏蔽用铅锡合金
- 医用辐射防护用铅锡合金
- 精密仪器配重用铅锡合金
- 艺术品铸造用铅锡合金
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | GB/T 39807-2021 | 无铅电镀锡及锡合金工艺规范 | (CN-GB)国家标准 | 2021-03-09 | A29材料防护 | 25.220.40金属镀层 |
| 2 | YS/T 523-2011 | 锡、铅及其合金箔和锌箔 | (CN-YS)行业标准-有色金属 | 2011-12-20 | H62重金属及其合金 | 77.150.60铅、锌和锡产品 |
| 3 | GB/T 4103.1-2012 | 铅及铅合金化学分析方法 第1部分:锡量的测定 | (CN-GB)国家标准 | 2012-12-31 | H13重金属及其合金分析方法 | 77.120.60铅、锌、锡及其合金 |
| 4 | HB/Z 236-1993 | 电镀铅锡合金工艺 | (CN-HB)行业标准-航空 | 1993-11-05 | V16热加工工艺 | |
| 5 | HB 5049-1993 | 铅锡合金镀层质量检验 | (CN-HB)行业标准-航空 | 1993-11-05 | A29材料防护 | 25.220.40金属镀层 |
| 6 | GB/T 17461-1998 | 金属覆盖层 锡-铅合金电镀层 | (CN-GB)国家标准 | 1998-08-12 | A29材料防护 | 25.220.40金属镀层 |
| 7 | GB 8748-1988 | 电镀铅锡合金钢带 | (CN-GB)国家标准 | H46钢板、钢带 | ||
| 8 | GB/T 4103.16-2009 | 铅及铅合金化学分析方法 第16部分:铜、银、铋、砷、锑、锡、锌量的测定 光电直读发射光谱法 | (CN-GB)国家标准 | 2009-04-08 | H13重金属及其合金分析方法 | 77.120.60铅、锌、锡及其合金 |
| 9 | GB/T 4103.1-2000 | 铅及铅合金化学分析方法 锡量的测定 | (CN-GB)国家标准 | 2000-08-28 | H13重金属及其合金分析方法 | 77.120.99其他有色金属及其合金 |
| 10 | HB/Z 5114-1978 | 铅锡合金镀层分析方法 | (CN-HB)行业标准-航空 | 1979-09-19 | A29材料防护 | 25.220.40金属镀层 |
| 11 | SN/T 3515-2013 | 钢铁及合金 硼、钛、锆、铌、锡、锑、钽、钨、铅的测定 电感耦合等离子体质谱法 | (CN-SN)行业标准-商品检验 | 2013-03-01 | H11钢铁与铁合金分析方法 | 77.080.01黑色金属综合 |
| 12 | GB/T 5065-2004 | 热镀铅锡合金碳素钢冷轧薄钢板及钢带 | (CN-GB)国家标准 | 2004-03-24 | H46钢板、钢带 | 77.140.50扁平钢和半成品 |
| 13 | YS/T 523-2006 | 锡、铅及其合金箔和锌箔 | (CN-YS)行业标准-有色金属 | 2006-07-27 | H62重金属及其合金 | 77.120.60铅、锌、锡及其合金 |
| 14 | HB/Z 5097-1978 | 电镀铅锡合金溶液分析方法 | (CN-HB)行业标准-航空 | 1979-09-19 | A29材料防护 | 25.220.40金属镀层 |
| 15 | GB/T 5191-1985 | 锡、铅及其合金箔和锌箔 | (CN-GB)国家标准 | 1985-05-18 | H62重金属及其合金 | 77.120.60铅、锌、锡及其合金 |
| 16 | YS/T 1340-2019 | 铅及铅合金化学分析方法 锡、锑、砷、铋、铜、镉、钙、银含量的测定 波长色散X射线荧光光谱法 | (CN-YS)行业标准-有色金属 | 2019-08-02 | H13重金属及其合金分析方法 | 77.120.60铅、锌、锡及其合金 |
| 17 | YB/T 5195-1993 | 电镀铅锡合金钢带 | (CN-YB)行业标准-黑色冶金 | H46钢板、钢带 | ||
| 18 | CB/T 3905.10-2005 | 锡基轴承合金化学分析方法 第10部分:原子吸收光谱法测定铅量 | (CN-CB)行业标准-船舶 | 2005-04-11 | U05船舶用材料及其检验方法 | 77.120.60铅、锌、锡及其合金 |
| 19 | ASTM B200-22 | Standard Specification for Electrodeposited Coatings of Lead and Lead-Tin Alloys on Steel and Ferrous Alloys | (US-ASTM)美国材料与试验协会 | 2022-11-15 | 25.220.40金属镀层 | |
| 20 | GB/T 4103.1-1983 | 铅基合金化学分析方法 碘量法测定锡量 | (CN-GB)国家标准 | H13重金属及其合金分析方法 |
检测信息(部分)
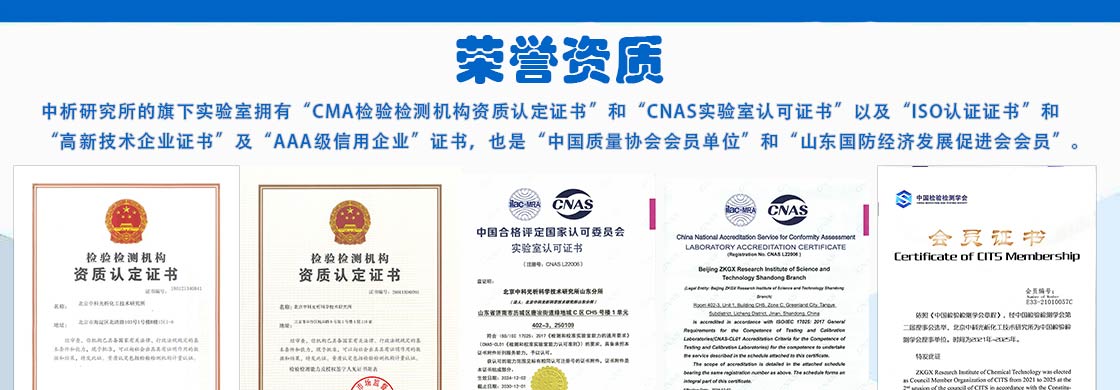
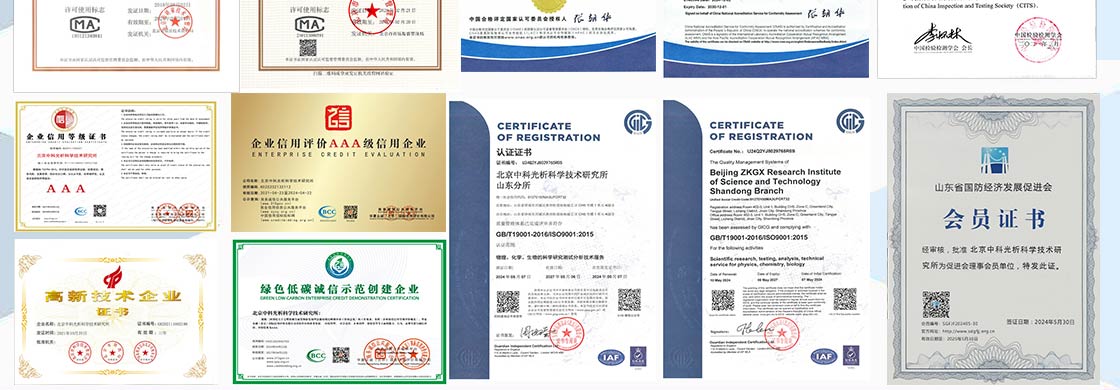
铅锡合金是以铅和锡为主要成分的二元或多元合金,具有熔点低、流动性好、焊接性能优良等特性,广泛应用于电子焊接、轴承制造、防腐涂层及保险丝等领域。随着环保法规日益严格,铅锡合金中有害元素迁移量及成分精确控制成为质量控制关键点。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,可依据国家标准、行业标准及国际标准对铅锡合金的化学成分、物理性能及环保指标进行全方位检测分析,为生产企业的原料验收、产品质量控制及贸易结算提供数据支持。
常见问题
铅锡合金检测需要多长时间?通常7-15个工作日,具体周期根据检测项目数量和样品类型确定,加急服务可与工程师沟通安排。
铅锡合金检测费用大概是多少?检测费用根据委托的检测项目数量确定,项目越多费用越高,具体报价可咨询检测工程师获取详细清单。
铅锡合金检测报告有什么用途?检测报告加盖CMA章后具有法律效力,可用于产品质量评估、项目验收、招投标、出口通关等场景。
铅锡合金检测需要准备多少样品?一般需要100-500g样品,具体用量根据检测项目确定,寄样前可与工程师确认样品需求量。
总结
铅锡合金检测涵盖了从原材料成分分析到成品物理性能测试的完整质量控制链条。通过采用光谱法、化学滴定法及力学性能测试等手段,可准确测定合金元素含量、熔点、力学性能等关键指标,有效规避因成分偏差导致的焊接缺陷或产品失效风险。旗下实验室拥有CMA、CNAS、ISO等检验检测资质,能够依据客户需求提供定制化的检测方案,确保检测数据准确可靠,助力企业提升产品质量竞争力并满足相关环保法规要求。
相关检测
检测资质(部分)